

Несколько лет назад коллега пожаловался: коронка из циркония выглядит как непрозрачный белый колпачок, хотя материал должен быть высокопрозрачным. Я спросил про режим спекания. «Всё как обычно, стандартная программа», — ответил он.
Начали разбираться. Оказалось: «стандартная программа» была от другого материала, которую он использовал раньше. Пиковая температура совпадала — 1500°C. Но скорость нагрева и время выдержки были другими. В итоге — зёрна выросли не до нужного размера, полупрозрачность упала, коронка пришла в переделку.
Температура спекания — это не одна цифра. Это целый протокол. И отклонение даже в одном параметре меняет всё.
1. Что такое спекание — и почему это ключевой этап
Спекание — это термический процесс, при котором керамический порошок при высокой температуре уплотняется: зёрна срастаются через диффузию, поры сокращаются, и материал превращается в плотное твёрдое тело. Именно спекание определяет итоговую прочность, оптику и усадку реставрации.
Для стоматологической керамики — особенно диоксида циркония и стеклокерамики — спекание является самым критичным этапом всего технологического цикла. До спекания материал представляет собой пористую, относительно мягкую заготовку (pre-sintered block), удобную для фрезеровки в CAD/CAM. После — плотное высокопрочное тело с финальными свойствами.
Всё, что производитель закладывал в рецептуру материала — соотношение кристаллических фаз, размер зёрен, оптика, механические свойства — реализуется именно в печи. Нарушить это можно одним неправильным протоколом.
«Спекание — это не финальный нагрев. Это момент, когда материал становится тем, чем он должен быть. Или не становится.»
2. Что такое температура спекания — и из каких стадий состоит процесс
Температура спекания — это не одна цифра пика, а полная термическая кривая: скорость нагрева → пиковая температура → время выдержки → скорость охлаждения. Все четыре параметра определяют финальные свойства материала.
Процесс включает две основные стадии:
1. Предварительное спекание — пониженная температура, начальное формирование твердофазных связей. Остаётся много пор — именно в этом состоянии заготовка удобна для фрезеровки CAD/CAM.
2. Финальное спекание — высокая температура (1400–1600°C для циркония). Поры почти полностью устраняются, зёрна растут, материал даёт усадку до финального размера.
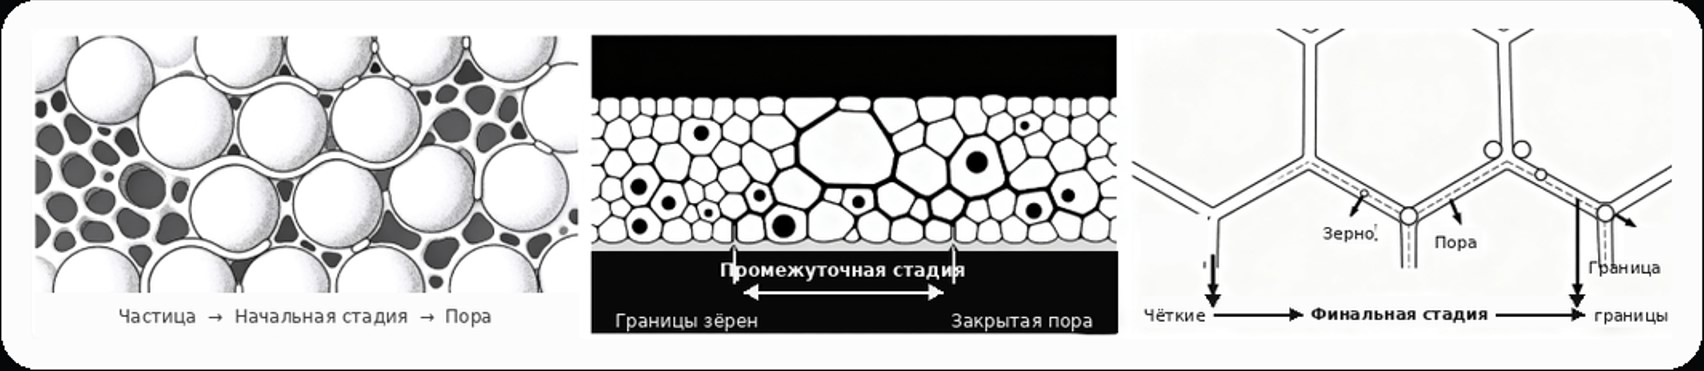
Схема стадий спекания: начальная (частицы с порами) → промежуточная (границы зёрен) → финальная (плотная структура)
| Параметр кривой | Что регулирует | Последствие нарушения |
|---|---|---|
| Скорость нагрева | Равномерность прогрева по объёму | Термические напряжения → трещины в тонких местах |
| Пиковая температура | Степень уплотнения, размер зёрен, фазовый состав | Недожог или пережог → падение прочности, изменение оптики |
| Время выдержки | Полнота завершения уплотнения | Остаточная пористость → концентрация напряжений |
| Скорость охлаждения | Стабилизация фаз, внутренние напряжения | Быстрое охлаждение → нестабильность фаз, микротрещины |
Важно: температуру спекания нельзя оценивать только по «максимальной температуре» — она определяется всей термической кривой. Два материала с одинаковой пиковой температурой могут давать принципиально разный результат из-за разной скорости нагрева и времени выдержки.
3. Как производитель задаёт температуру спекания
Производитель рассчитывает протокол спекания на основе рецептуры материала и целевых свойств. Лаборатория обязана строго следовать этой кривой — это не рекомендация, а технологическое требование.
При разработке материала производитель опирается на:
- Размер частиц порошка
- Содержание стабилизатора кристаллической фазы (обычно оксид иттрия — Y₂O₃)
- Целевой размер зерна после спекания
- Баланс между механическими и оптическими целями
На основе этих параметров задаётся стандартная кривая спекания, включающая максимальную температуру, скорость нагрева, время выдержки и скорость охлаждения.
Практически важно: у разных марок и даже у разных линеек одного производителя кривые спекания могут отличаться. Никогда не используйте протокол от одного материала для другого — даже если пиковые температуры совпадают.
4. Как температура спекания влияет на свойства материала
Температура спекания одновременно влияет на четыре ключевых свойства: размер зерна, пористость, стабильность кристаллических фаз и оптику. Все они взаимосвязаны — изменение температуры меняет всё сразу.
| Свойство | Слишком низкая T° | Оптимум | Слишком высокая T° |
|---|---|---|---|
| Размер зерна | Мелкие зёрна, неполное сцепление | Целевой размер по рецептуре | Аномальный рост зёрен |
| Пористость | Остаточные поры → трещины | <1% остаточной пористости | Поры устранены, но зёрна крупные |
| Фазовый состав | Тетрагональная фаза нестабильна | Заданное соотношение фаз | Изменение доли кубической фазы |
| Оптика | Повышенная рассеиваемость | Целевая полупрозрачность | Рост прозрачности, но падение прочности |
| Прочность на изгиб | Ниже нормы из-за пор | Максимальная для данного материала | Падение прочности и вязкости |
Из исследований: по данным Stawarczyk et al. (Университет Цюриха), превышение температуры сверх 1550°C у стандартного циркония ведёт к значимому снижению прочности на изгиб. При 1650°C и выше в микроструктуре появляются дефекты в виде пустот. Чем выше температура — тем выше прозрачность, но тем ниже прочность.
5. Температура спекания и усадка: почему точность прилегания зависит от печи
При спекании керамика даёт 20–25% линейной усадки. CAD/CAM-заготовка фрезеруется заведомо больше, чтобы после усадки получился нужный размер. Отклонение температуры от протокола меняет величину усадки — и коронка перестаёт точно прилегать.
| Отклонение от протокола | Последствие для прилегания | Клинический риск |
|---|---|---|
| Слишком высокая T° | Увеличенная усадка, коронка меньше расчётного | Краевой зазор, риск микроподтекания |
| Слишком низкая T° | Неполная усадка, коронка крупнее расчётного | Коронка не садится, нарушение окклюзии |
| Быстрое охлаждение | Неравномерные деформации каркаса | Напряжения в соединителях, риск перелома |
| Быстрый нагрев (>50°C/мин) | Термические напряжения | Трещины в тонких стенках и краях |
Данные исследований: согласно анализу 2024 года, скорость нагрева свыше 50°C/мин приводит к частоте дефектов 2–5%. Оптимальная скорость нагрева для большинства цирконов — 4–10°C/мин (в исследовании Stawarczyk использовали 8°C/мин) с контролируемым охлаждением.
6. Зачем чётко указывать температуру спекания в паспорте материала
Температура спекания — это ключевая переменная, определяющая все финальные свойства материала. Без чёткого протокола воспроизвести заявленные производителем характеристики невозможно.
Производитель указывает температурный протокол, чтобы лаборатория могла:
- Обеспечить заданное соотношение кристаллических фаз
- Получить нормативную плотность материала
- Воспроизвести стабильные механические свойства от работы к работе
- Обеспечить точную усадку в соответствии с расчётом CAD/CAM
Шаг 1. Проверьте, есть ли в паспорте материала полная кривая спекания — не только пиковая температура, но и скорость нагрева, время выдержки, скорость охлаждения.
Шаг 2. Занесите протокол в память печи как отдельную программу. Не смешивайте программы разных материалов — даже с одинаковой пиковой температурой.
Шаг 3. Проверяйте калибровку печи регулярно. Реальная температура может отличаться от заданной на 20–40°C — этого достаточно для изменения свойств.
Шаг 4. Если производитель не указывает полный протокол — запросите технический паспорт или рассмотрите альтернативный материал с прозрачной документацией.


7. Клиническое значение: на что влияет спекание в готовой работе
Температура спекания напрямую не задаётся клинически, но определяет пять ключевых характеристик готовой реставрации, которые видит и ощущает пациент.
| Клиническая характеристика | Как связана с температурой спекания |
|---|---|
| Прочность коронки на краях и в тонких местах | Остаточные поры из-за недожога создают концентраторы напряжений → сколы краёв |
| Надёжность соединителей мостовидного протеза | Неравномерная усадка при нарушении кривой → напряжения в соединительных зонах |
| Оптическая однородность | Неравномерный нагрев даёт неоднородный рост зёрен → пятнистость и оптические дефекты |
| Долговременная стабильность | Нестабильная фаза (недожог) → ускоренное гидротермальное старение |
| Точность прилегания реставрации | Отклонение усадки от расчётного → краевой зазор или невозможность посадки |
Важно для врача: если лаборатория не может объяснить, по какому протоколу спекался материал — это клинический риск. Спросите технический паспорт или протокол программы печи. Прозрачность процесса — признак качества лаборатории.
8. Частые заблуждения о спекании — и почему они дорого обходятся
Три самых распространённых заблуждения встречаются даже в опытных лабораториях — и каждое из них напрямую влияет на качество готовой работы.
✗ Заблуждение 1: чем выше температура — тем лучше спекание
✓ На самом деле: слишком высокая температура вызывает аномальный рост зёрен, изменение фазового состава и падение прочности. При превышении 1600–1650°C в материале появляются структурные дефекты.
✗ Заблуждение 2: температуру можно менять, чтобы сократить время цикла
✓ На самом деле: нестандартная кривая серьёзно ухудшает финальные свойства. Ускоренные циклы — это отдельно разработанные производителем протоколы. Произвольное увеличение температуры для ускорения — прямой путь к дефектам.
✗ Заблуждение 3: температуры термообработки разных керамик можно сравнивать напрямую
✓ На самом деле: у диоксида циркония и стеклокерамики принципиально разные механизмы термической обработки: циркон спекают, стеклокерамику кристаллизуют. 1450°C для циркония и 1450°C для другой системы — это разные процессы с разными результатами.
Частые вопросы о температуре спекания
При какой температуре спекают циркониевые диски?
Зависит от типа циркония: 3Y-TZP (стандартный высокопрочный) — обычно 1450–1530°C, оптимум для прочности около 1450–1500°C. 5Y-TZP (высокопрозрачный) — обычно 1500–1600°C. Причина более высокой температуры — повышенное содержание Y₂O₃, которое увеличивает долю кубической фазы на температурной кривой и снижает рассеяние света. Исследования показывают: наиболее высокие значения прочности достигаются при 1400–1550°C, превышение 1600°C уже снижает прочность. Конкретную температуру всегда берите из протокола производителя вашего диска.
Можно ли использовать ускоренный протокол спекания?
Да — если производитель разработал и опубликовал ускоренный протокол для своего материала. Нельзя самостоятельно ускорять цикл, повышая температуру или сокращая время выдержки без одобрения производителя. При использовании ускоренного протокола убедитесь, что ваша печь поддерживает требуемые скорости нагрева и равномерность температуры в камере.
Почему коронка из прозрачного циркона выглядит непрозрачной после спекания?
Наиболее вероятные причины: используется протокол от другого материала (зёрна не выросли до нужного размера); слишком низкая температура — повышенная пористость; неравномерный нагрев в печи — пятнистость; стружки от фрезы, пот на перчатках при установке.
Как часто нужно калибровать печь для спекания?
Не реже одного раза в 6 месяцев, а также при любых изменениях качества работ или после ремонта. Терморегуляторы и нагревательные элементы деградируют со временем (особенно MoSi₂-элементы) — реальная температура в камере может отличаться от заданной на 20–40°C, что выводит процесс за пределы оптимального диапазона.
Влияет ли температура спекания на долговечность коронки в полости рта?
Да, напрямую. Остаточная пористость (недожог) создаёт концентраторы напряжений — точки, с которых начинаются трещины. Нестабильность фаз ускоряет гидротермальное старение циркония. Краевые дефекты из-за неточной усадки создают зазоры для бактерий и вторичного кариеса. Правильное спекание — это не только прочность, но и долгосрочная биологическая совместимость реставрации.
Температура спекания — это не одна цифра на дисплее печи. Это полная термическая кривая: скорость нагрева, пик, время выдержки, скорость охлаждения. Все четыре параметра определяют прочность, оптику, усадку и долговечность готовой работы.
«Свободно настраиваемый» параметр — опасное заблуждение. Чем выше температура, тем выше прозрачность — но тем ниже прочность. Произвольное ускорение цикла ухудшает свойства. Протокол от одного материала не подходит другому, даже с той же пиковой температурой.
Простое правило: протокол производителя — это не рекомендация. Это технологическое требование.
Материал подготовлен на основе международных исследований и данных образовательного проекта Dentalica × UPCERA. Источники: Stawarczyk et al. (Clin Oral Invest, 2013), PMC, анализ 2024 года.
Помогите другим пользователям с выбором - будьте первыми, кто поделится своим мнением об этом посте.